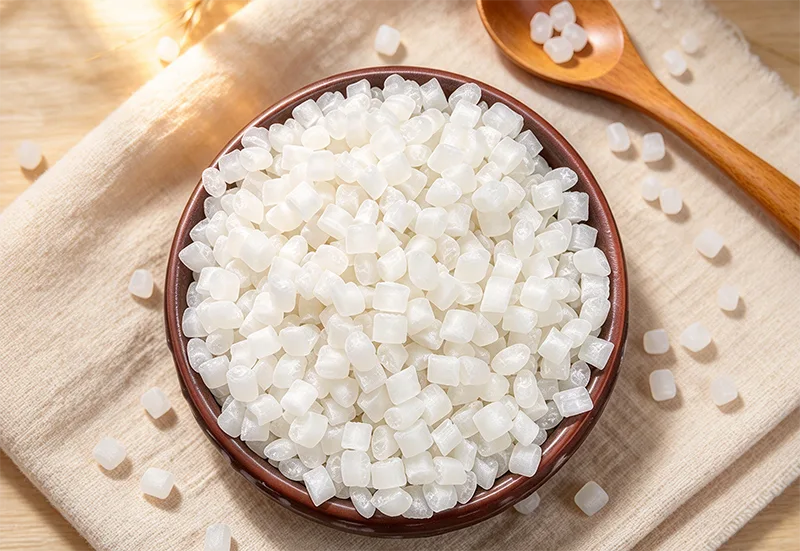
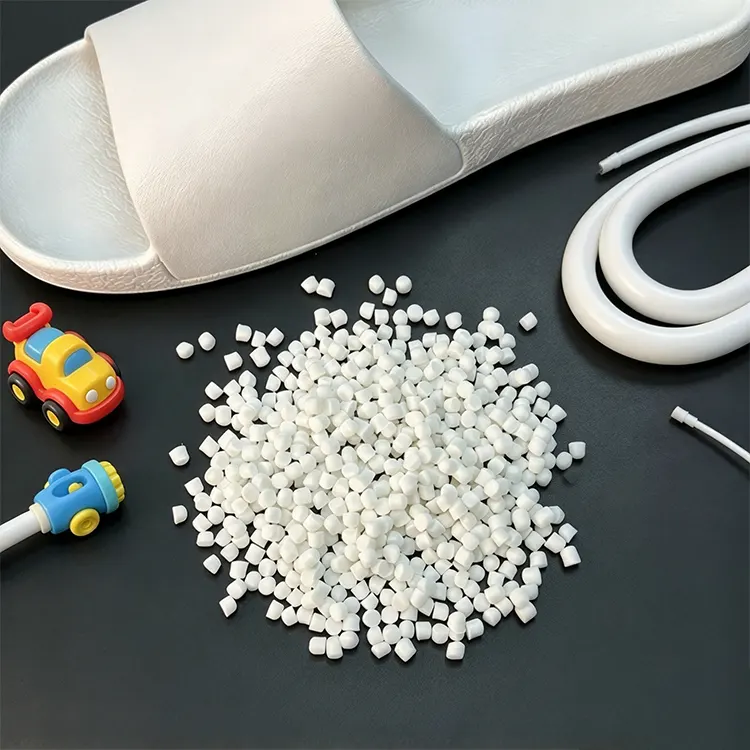
Kontinuerlig produktionsstabilitet er den vigtigste overvejelse, når Zhongwang hjælper B2B-processorer med at vælgeEkstruderet PVCtil rør, profiler, plader eller rør.
PVC-ekstrudering adskiller sig fra batch-baseret sprøjtestøbning, fordi materialet skal bevæge sig gennem forarbejdningsudstyret kontinuerligt, mens stabil plastificering og matriceudgang opretholdes.
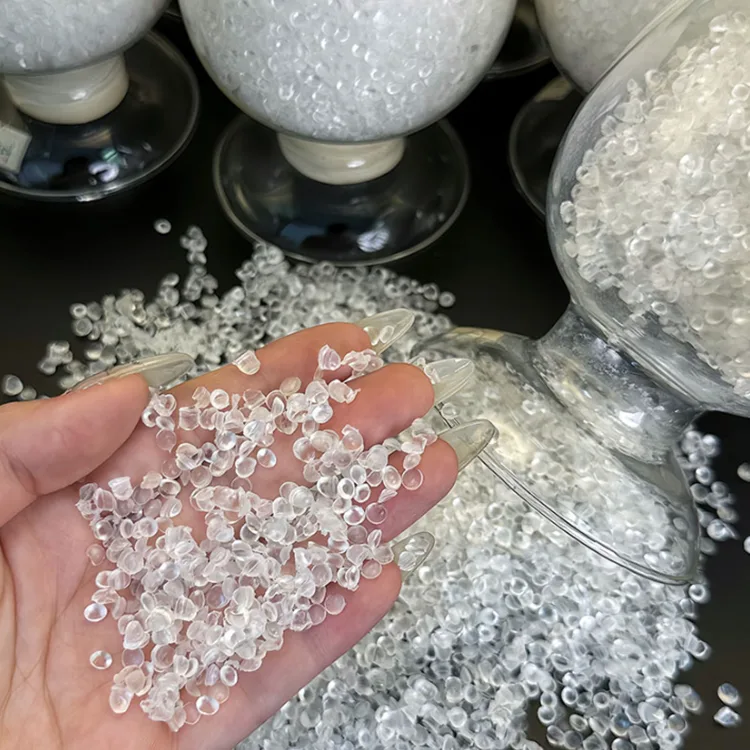
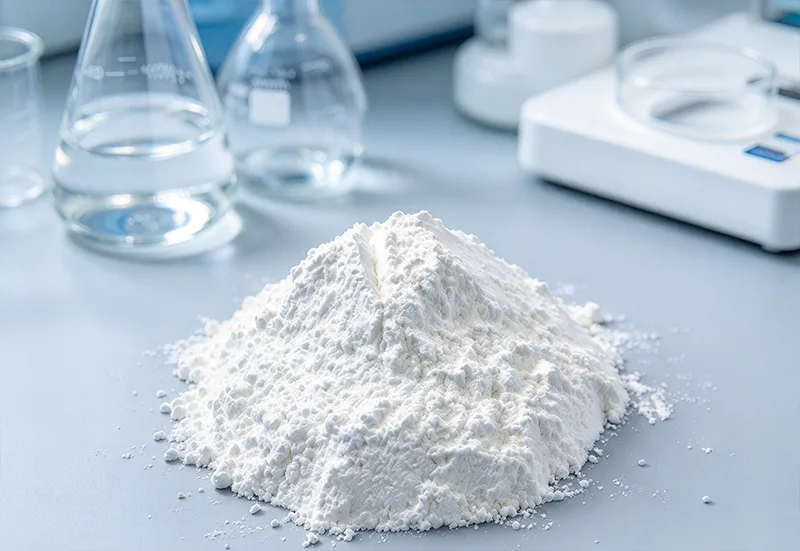
Harpiksen leveres generelt som et hvidt pulver og blandes med passende stabilisatorer, smøremidler, proceshjælpemidler, fyldstoffer, blødgøringsmidler eller andre additiver i henhold til det færdige produkts krav.
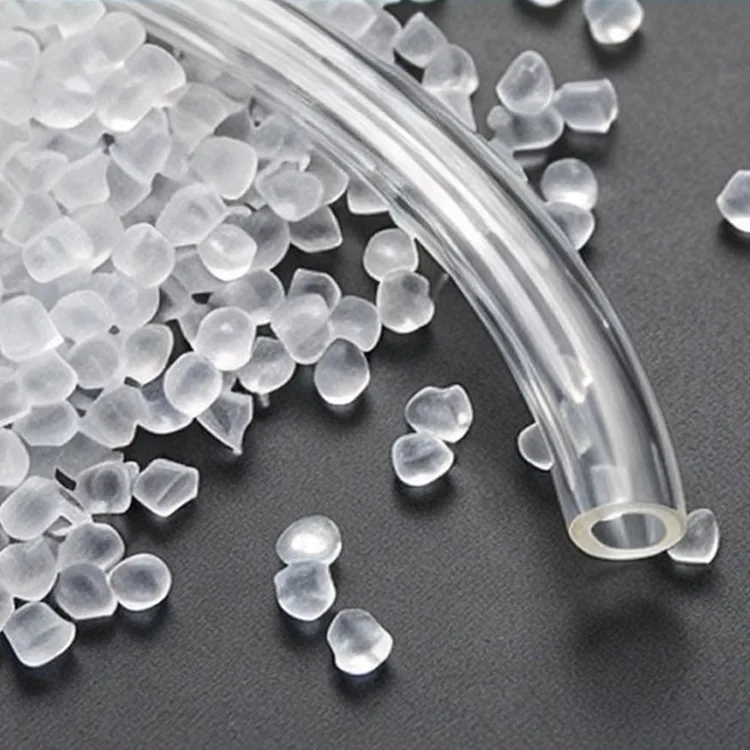
Under ekstrudering bliver det formulerede materiale transporteret, opvarmet, blødgjort og tvunget gennem en matrice. Den afkøles efterfølgende og dimensioneres for at opnå det ønskede tværsnit.
I denne proces arbejder harpikskvalitet og formulering sammen. Selv en passende basispolymer kan give uacceptable resultater, hvis dens smelteadfærd ikke stemmer overens med skruedesignet, temperaturprofilen eller smøresystemet.
PVC-ekstrudering kræver, at materialet når en passende smeltetilstand under dets passage gennem cylinderen.
Utilstrækkelig sammensmeltning kan bidrage til svage mekaniske egenskaber eller dårlig overfladeudseende. Overdreven termisk eksponering kan forårsage nedbrydning og synlig misfarvning.
De passende behandlingsbetingelser afhænger af harpiksegenskaber, formuleringssammensætning, skruekonfiguration, udstyrskapacitet og tilsigtet output.
Processorer bør derfor behandle plastificering som en kontrolleret produktionsvariabel i stedet for at stole på tøndetemperatur alene.
K-værdi er en af de tekniske indikatorer, der bruges til at karakterisere PVC-harpiks og er relateret til molekylvægt.
Forskellige molekylvægtsintervaller kan påvirke fusionsadfærd, mekanisk ydeevne og bearbejdelighed.
Den nødvendige K-værdi skal vælges i henhold til produktkategori, formulering og forarbejdningsudstyr. Den medfølgende produktinformation fastlægger ikke et universelt K-værdiområde for hver ekstruderingsanvendelse.
Intern og ekstern smøring påvirker, hvordan PVC-formuleringen bevæger sig gennem ekstruderen og interagerer med bearbejdningsoverflader.
En uegnet smøremiddelbalance kan påvirke smeltetiden, forarbejdningsmomentet, overfladekvaliteten og ekstruderingsstabiliteten.
Formuleringsjusteringer bør valideres gennem faktiske produktionsforsøg i stedet for at evalueres uafhængigt af harpiksen.
PVC kræver passende termisk stabilisering under forarbejdning.
Utilstrækkelig stabilisering eller overdreven opvarmning kan resultere i misfarvning og nedbrydning, især når materialet forbliver i tønden eller dør længere end beregnet.
Behandlingstemperaturer og opholdstid bør kontrolleres i henhold til den valgte kvalitet og komplette formulering.
En stabil smelte giver ikke automatisk et færdigt rør eller profil med ensartede dimensioner.
Efter at have forladt formen skal ekstrudatet afkøles og kontrolleres ved hjælp af udstyr, der er passende til dets tværsnit.
Rørproduktion kan bruge vakuumdimensionering og kølesystemer til at etablere den nødvendige udvendige diameter, rundhed og vægtykkelse.
Materialeformulering, ekstruderingsydelse, aftrækshastighed, køletemperatur og dimensioneringsforhold påvirker alle de færdige dimensioner.
Mekaniske og trykrelaterede krav skal vurderes i henhold til rørets faktiske anvendelse og relevante produktstandarder.
Profilekstrudering involverer opretholdelse af komplekse tværsnitsformer over kontinuerlige produktionslængder.
Ujævn afkøling, ustabilt output eller uegnede matriceforhold kan forårsage vridning, dimensionsvariationer eller overfladefejl.
For stive profiler kan formuleringskrav omfatte stivhed, slagydelse, udseende og vejrbestandighed, hvor udendørs brug er beregnet.
Pladeproduktion kræver opmærksomhed på smeltefordeling, tykkelseskontrol, afkøling og overfladefinish.
Den valgte formulering skal vurderes for produktets påkrævede stivhed, mekaniske egenskaber og påtænkte driftsmiljø.
Fleksibel PVC-ekstrudering inkorporerer et passende blødgørersystem for at opnå den nødvendige blødhed og bøjningsadfærd.
Udvælgelse af blødgøringsmiddel påvirker fleksibilitet, termisk adfærd og kompatibilitet med den påtænkte anvendelse.
Det færdige produkt skal testes for relevante mekaniske, kemiske og regulatoriske krav.
| Punkt | Referenceinformation |
|---|---|
| Produktnavn | Ekstruderet PVC |
| Mærke | Zhongwang |
| Polymer | Polyvinylchlorid |
| Materiale Form | Hvidt harpikspulver |
| Primær behandlingsmetode | Kontinuerlig ekstrudering |
| K-værdi | Karakterafhængig |
| Tilsyneladende tæthed | Karakterafhængig |
| Fusionskarakteristika | Karakter- og formuleringsafhængig |
| Smeltebehandlingsadfærd | Karakter- og formuleringsafhængig |
| Hårdhed | Formuleringsafhængig |
| Mekaniske egenskaber | Karakter- og formuleringsafhængig |
| Termisk stabilitet | Formuleringsafhængig |
| Fleksibilitet | Formuleringsafhængig |
| Farve på færdigt produkt | Formuleringsafhængig |
| Emballage | Standard harpiksemballage |
| Tilgængelige dokumenter | TDS, COA og relevante produktspecifikationer |
Overfladedefekter kan skyldes uegnet sammensmeltning, overdreven eller utilstrækkelig smøring, smeltet ustabilitet, forurening af formen eller forkerte behandlingstemperaturer.
Før udskiftning af basisharpiksen, bør processorer gennemgå materialeformulering, matricetilstand, temperaturprofil og linjestabilitet.
Gulning eller andre uventede farveændringer kan indikere termisk nedbrydning eller et problem med stabilisatorsystemet.
Materialets opholdstid, cylindertemperatur, matricetemperatur og formuleringsstabilitet bør undersøges.
Ændringer i rør- eller rørtykkelse kan være forbundet med ustabilt ekstruderingsoutput, matricecentrering, afhalingshastighed eller afkølingsforhold.
Materialets forarbejdningsadfærd bør overvejes sammen med mekaniske justeringer af produktionslinjen.
Vridning kan skyldes ujævn afkøling, uegnet dimensionering, intern belastning eller variationer i ekstruderingshastigheden.
Færdige profiler bør inspiceres efter afkøling og dimensionsstabilisering, ikke kun umiddelbart efter at have forladt matricen.
Mekanisk variation kan opstå som følge af kvalitetsændringer, formuleringsinkonsistens, utilstrækkelig fusion eller forarbejdningsforskelle mellem produktionsbatcher.
Vedligeholdelse af ensartede materialespecifikationer og produktionsregistreringer hjælper med at identificere årsagen til uventede resultater.
| Faktor | Stiv PVC-ekstrudering | Fleksibel PVC-ekstrudering |
|---|---|---|
| Typiske produkter | Rør, vinduesprofiler, stive plader, konstruktionskomponenter | Fleksibel slange, beskyttelsesmanchetter, tætningslister, kabelafdækninger |
| Brug af blødgører | Begrænset eller ingen, afhængig af formulering | Udvalgt blødgørersystem |
| Primært ejendomsfokus | Stivhed, stødadfærd, dimensionsstabilitet | Fleksibilitet, bøjningsadfærd, anvendelsesspecifikke mekaniske egenskaber |
| Behandlingsovervejelser | Fusion, profilgeometri, køling, dimensionering | Blødgøring, ekstruderingsstabilitet, blødhed, afkøling |
Zhejiang Zhongwang International Trade Co., Ltd. opererer i Yuyao China Plastics City, en stor handelsplads for plastråvarer understøttet af regionale lager- og logistikressourcer.
ForEkstruderet PVCindkøb, skal købere angive produktkategori, foretrukne harpikskvalitet eller K-værdi, skruekonfiguration, krav til stive eller fleksible formuleringer, linjeoutput og specifikationer for det færdige produkt.
Hvor en eksisterende ekstruderingslinje oplever problemer, kan detaljer såsom fusionsadfærd, overfladedefekter, dimensionsvariationer og bearbejdningsbetingelser hjælpe med at vejlede materialediskussioner.
Den valgte karakter skal bekræftes i forhold til dets tekniske datablad og analysecertifikat, efterfulgt af anvendelsesforsøg før kommerciel produktion.
Ekstrusionskvalitet PVC er valgt til kontinuerlig formning gennem en matrice, mens injektionskvalitet PVC anvendes i formuleringer, der er egnede til at fylde individuelle formhulrum. Forarbejdningsegenskaber og krav til tilsætningsstoffer skal matches til den tilsigtede metode.
K-værdi er relateret til PVC-molekylvægt og kan påvirke bearbejdelighed og mekanisk adfærd. Den passende værdi afhænger af det færdige produkt, formulering og ekstruderingsudstyr.
En basisharpiks kan overvejes i forskellige formuleringer, men den nødvendige kvalitet og additivsystem skal evalueres for hver anvendelse. Fleksible produkter kræver normalt passende blødgøringsmidler, mens stive produkter har forskellige krav til formulering og ydeevne.
Potentielle årsager omfatter dårlig sammensmeltning, uegnet smøring, forurening af matrice, smeltet ustabilitet og forkerte behandlingstemperaturer. Diagnose bør tage hensyn til både materialeformuleringen og ekstruderingsudstyret.
Nej. De endelige dimensioner afhænger også af matricedesign, ekstruderingsydelse, afkøling, dimensionering, afhalingshastighed og den fysiske opførsel af den komplette formulering.
Købere bør levere det tilsigtede ekstruderede produkt, foretrukne K-værdi eller eksisterende kvalitet, udstyrskonfiguration, formuleringskrav, måldimensioner, produktionsvolumen og eventuelle specifikke mekaniske eller regulatoriske krav.
Adresse
Bygning 1, China Plastics International Business Center, nr. 285 Shunda West Road, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
Tlf
Hvis du har nogen forespørgsel om tilbud eller samarbejde, er du velkommen til at sende os en e-mail eller bruge følgende forespørgselsformular. Vores salgsrepræsentant vil kontakte dig inden for 24 timer. Tak for din interesse ivores produkter.